Att möta är vanligtvis det första skäret som en ny maskinist lär sig och det sista en erfaren hand slutar tänka på, vilket är exakt varför det fortfarande orsakar problem. Chuck ett arbetsstycke, ta en passning över änden, och du har en platt, fyrkantig yta att arbeta från. Gör det slarvigt och varje operation som följer ärver felet. Vad som följer är hur vi ställer oss inför på en svarv i vår egen butik: installationsvanorna, siffrorna vi utgår ifrån och de fel vi oftast åtgärdar.
Vad Motstående på en svarv verkligen gör
Facing tar bort material från änden av ett arbetsstycke för att skapa en yta som är vinkelrät mot rotationsaxeln. Verktyget rör sig radiellt, över ytan, snarare än längs delens längd. Resultatatet är ett referensansikte: något att sitta mot, mäta från eller hålla fast vid i en andra operation.
För det mesta är arbetsstycket cylindriskt och hålls i en trekäftschuck. En chuck med fyra käftar eller en frontplatta kommer ut när delen är oregelbunden, tunnväggig eller behöver slås in ordentligt. Längre axlar körs ofta mellan centra med en drivhund som bär rotationen.
Två saker definierar ett bra ansikte. Den är platt inom vad ritningen tillåter, och den är kvadratisk mot axeln. Finish, gradtillstånd och cykeltid följer alla av dessa två. Ett ansikte som ser ljust ut men går ut med några hundradelar av en millimeter kommer fortfarande att trycka ett lager ur linje, så vi kontrollerar med en indikator snarare än med ögat.
Vänd mot vändning: Annan matning, annorlunda resultat
De två operationerna är ofta förvirrade eftersom de använder samma maskin och ofta samma verktyg. Skillnaden är riktningen verktyget färdas i förhållande till arbetet.
Hur man skiljer ett vändskär från ett vridande snitt vid maskinen. | Aspekt | Facing | Vändning |
| Verktygsmatning | Radiell, tvärs över ändytan | Axiell, längs längden |
| Result | Platt ansikte vinkelrätt mot axeln | Minskad diameter, cylindrisk yta |
| Djup mätt | Av änden, längs axeln | Av diametern, radiellt |
| Ythastighet | Ändrar när verktyget korsar ansiktet | Konstant vid en given diameter |
| Typisk användning | Kvadra en ände, rengöra ett sågsnitt, forma en skuldra | Att få en ytterdiameter i storlek |
Installation före första klippet
Nästan alla problem vi får frågan om börjar innan verktyget vidrör metallen. Fem minuters förberedelse räddar en skrotad del.
- Håll överhänget kort. Ta tag i så mycket av arbetsstycket som operationen tillåter; varje extra millimeter som hänger ut ur käftarna lägger till vibrationer som du inte kan skära bort efteråt.
- Ställ in verktyget på mitthöjd. Ett verktyg ovanför mitten gnuggar och mattas snabbt, ett under mitten lämnar en kärna i mitten av ansiktet. Kontrollera mot ändstockens mitt med en regel eller en liten fyrkant.
- Matcha verktyget efter skärriktningen. Ett vanligt högersvarvverktyg höll det vanliga sättet att skära på inflygningssidan, så att du matar från ytterdiametern inåt med spindeln vridande mot dig.
- Lås vagnen och ställ in massan så att tvärsliden flyttar verktyget rakt över ytan. Vilken vinkel som helst i blandningen förvandlar en platt yta till en kon.
- Rensa spånen och se till att verktyget har utrymme för att nå mitten av arbetet utan att hållaren smutsar ner chucken.
En ansiktssekvens som fungerar
Ordningen nedan är vad vi lär ut på verkstadsgolvet. Den passar manuella svarvar och översätts direkt till ett CNC-program.
- Skumma änden lätt med spindeln i måttlig hastighet och se var verktyget först får kontakt. Ett partiellt snitt talar om för dig att arbetsstycket inte sitter rakt i käftarna eller har sågats i vinkel.
- Ta grovbearbetningspasset från ytterkanten mot mitten, lämna cirka 0,2 mm till 0,5 mm lager för efterbearbetning.
- Dra in, stoppa spindeln och kontrollera den totala längden mot ritningen innan du går vidare. Det är mycket lättare att ta bort ytterligare 0,3 mm än att sätta tillbaka den.
- Ta det avslutande snittet med en skarp kant, en lättare matning och samma färdriktning, så att finishen är konsekvent över hela ansiktet.
- Stanna precis utanför dödpunkten på manuella maskiner, eller programmera verktyget att rensa mittlinjen på en CNC, bryt sedan kanten med en finfil eller ett avgradningsverktyg medan arbetet svänger långsamt.
En punkt värd att upprepas: när verktyget närmar sig axeln faller ythastigheten mot noll. Att klippa där är närmare att gnugga än att klippa, varför finishen ofta försämras under de sista millimeterna av ansiktet. En något högre spindelhastighet, en lättare matning nära mitten eller konstant styrning av ythastighet på en CNC hjälper allt.
Hastigheter, matningar och skärdjup
Antalet beror på material, styvhet och verktyg, men det är dessa intervall vi utgår från på en lagom tät svarv med hårdmetallskär.
Startvärden för en lätt svarv; anpassa till material, styvhet och önskad finish. | Parameter | Grovbearbetning | Efterbehandling |
| Skärdjup | 0,5 mm till 2 mm | 0,1 mm till 0,4 mm |
| Matning per varv | 0,1 mm till 0,25 mm | 0,05 mm till 0,1 mm |
| Spindelhastighet | Ställ in från den största diametern | Kan höjas för ett renare ansikte |
| Kylvätska | Översvämning där tillgängligt | Flood eller en lätt borstapplicering |
Ställ in spindelhastigheten från den största diametern du skär, inte den färdiga storleken. Till exempel behöver en yta på 40 mm och en yta på 10 mm mycket olika varvtal för att hålla samma ythastighet, och ytterkanten är där det mesta av skärningen sker.
När ett ansikte går fel
De flesta som står inför fel ger sig själva under de första sekunderna. Att läsa av ytan medan du skär sparar mycket gissningar.
- Pratmärken: för mycket överhäng, en lös verktygsstolpe, ett ostödd arbetsstycke eller en matning som är för tung. Minska först överhänget och mata sedan.
- Rätt eller konvext ansikte: verktyget är inte i centrumhöjd, eller så rör sig tvärsliden inte vinkelrätt mot axeln.
- Sliten, utsmetad finish: en matt kant eller en ythastighet nära mitten som är för låg för att skära rent.
- Kraftig grad i ytterkant: ett slitet skär och en matningshastighet som pressar istället för att klippa metallen.
- Pip vänster i mitten: verktyget stannade kort för axeln, eller så är verktygets nosgeometri inte lämpad att vända mot mitten.
Där ansiktskvalitet dyker upp i verkliga delar
Ett ansikte är sällan ett självändamål. På en avtrappad axel måste ansatsen som bär ett lager sitta vinkelrätt mot axeltappen, eller förspänning och utlopp gå ut genom fönstret. På en bronsbussning anger de vända ändarna den installerade längden och bestämmer hur delen sitter i sitt hölje. Kugghjulsämnen får båda sidorna bearbetade så tjocklek och parallellitet faller inom toleransen innan tänderna skärs. När dessa detaljer glider, berättar hela församlingen om det senare.
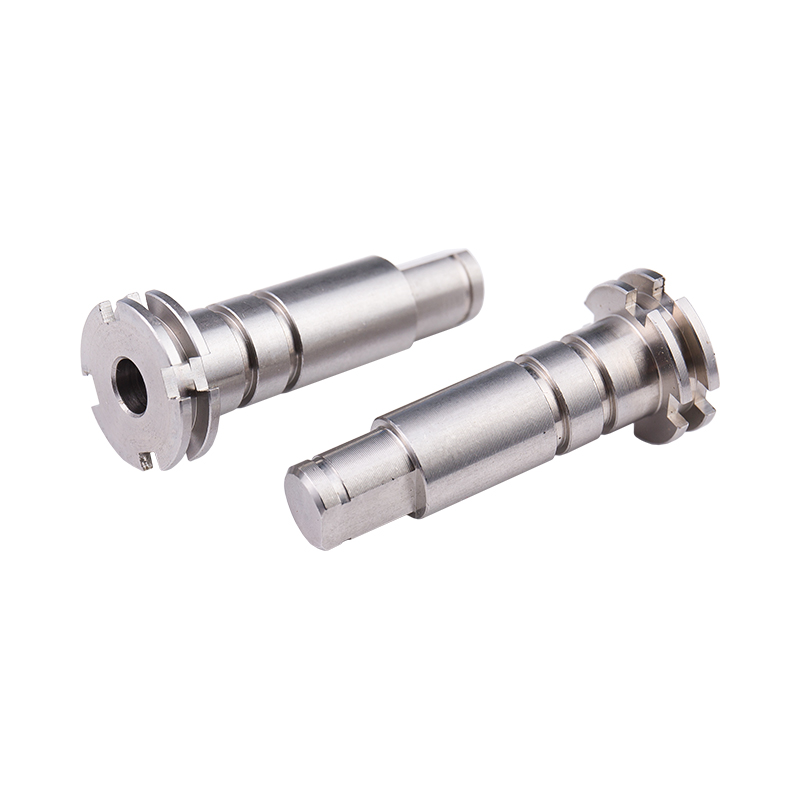 Custom rostfritt stål drivstegad axel Specialsvarvad axel i rostfritt stål för motor- och lageranslutningar, med specifikationer och ytbehandling anpassade till applikationen; axeln vänd stöder monteringsnoggrannheten. Visa produkt →
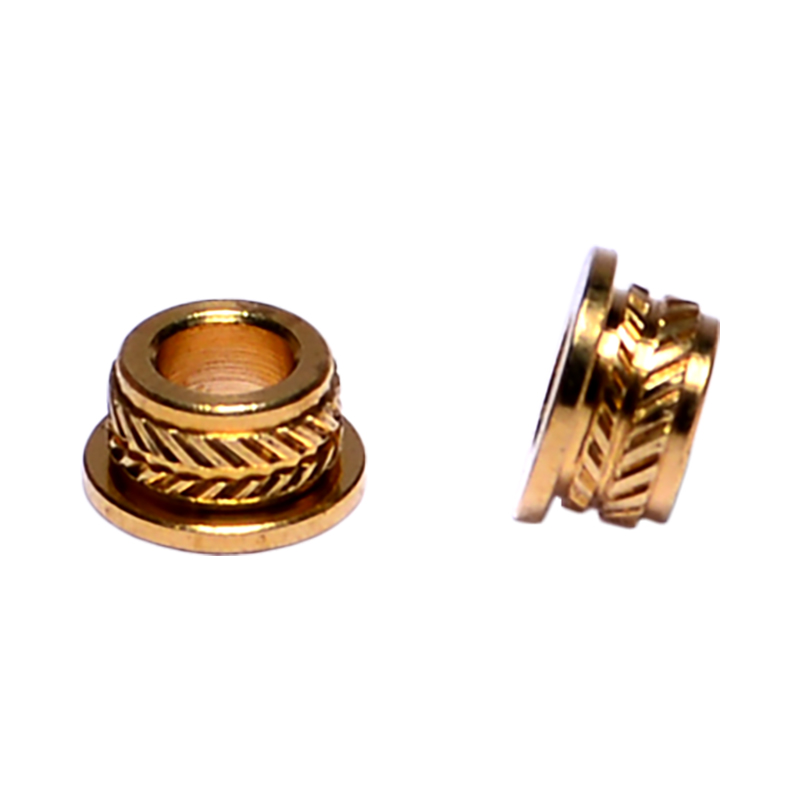 Anpassade bronsbussningar för B2B-produktion Anpassade bronsbussningar från en tillverkare som erbjuder CNC-svarvning och högvolymutmatning; vända ändar hjälper till att ställa in installerad längd och sittplatser i höljen. Visa produkt →
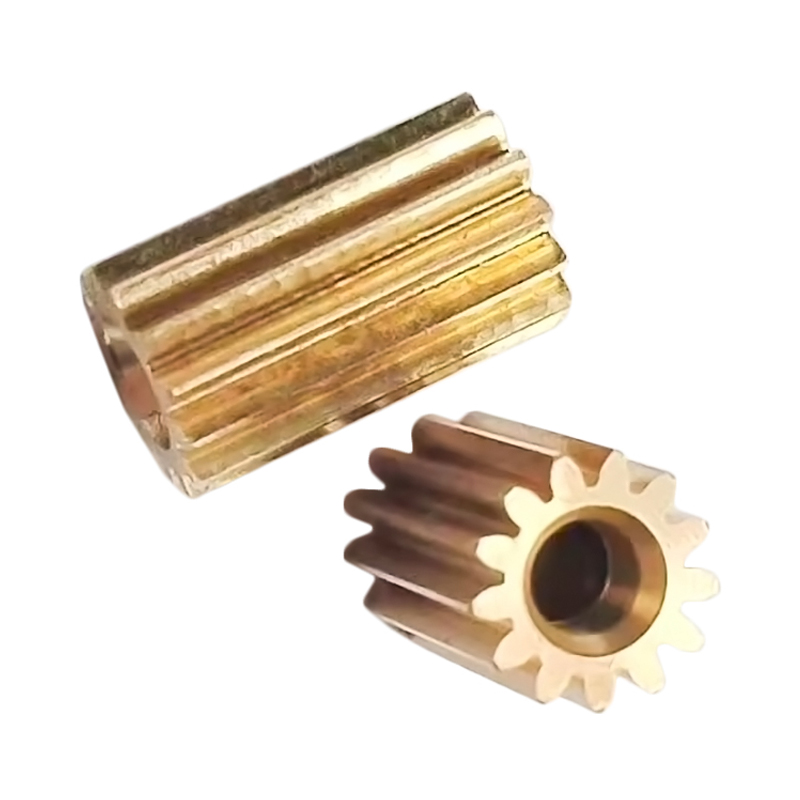 Anpassad spårväxel i mässing för kraftöverföring Mässingsvarvade cylindriska kugghjul för motordriven kraftöverföring, bearbetad enligt begärda specifikationer och ytbehandling, med ytor som är kritiska för tjocklek och parallellitet. Visa produkt →
Detta är anledningen till att vi behandlar facing som ett mätsteg snarare än ett grovt steg. Delarna som lämnar våra vändceller, från trappstegsarbete till små fästelement, kontrolleras med avseende på kvadratiskhet och längd snarare än att bara mätas för diameter. Vårt team har skrivit upp det bredare tillvägagångssättet i hur dimensionell noggrannhet hålls över en produktionsserie , och den motstående operationen är den första platsen där disciplinen börjar.
Vanor som håller ansiktena platt
Verktygsliv och tålamod betyder mer än någon enskild miljö. Håll ett extra skär eller ett nyslipat verktyg inom räckhåll så att en tråkig kant aldrig blir en anledning att avsluta ansiktet dåligt. Ta det extra passet på ett lättare djup istället för att tvinga fram ett kraftigt snitt som avleder arbetsstycket. Lämna aldrig chucknyckeln i chucken, håll filhandtaget i handen och borta från den snurrande chucken och rensa långa trådiga spån med en krok eller en borste i stället för med handskar. Små vanor som dessa är det som gör ett verkstadsgolv lugnt, och lugna operatörer skär bättre ansikten.
Att möta på en svarv är en enkel idé som genomförs med många små beslut: hur mycket som hänger ut ur käftarna, var verktyget sitter i förhållande till mitten, vilken väg det går och hur mycket lager du lämnar för sista passet. Få de rätt och operationen tar minuter och håller tolerans utan krångel. Få dem fel och felet följer delen hela vägen till monteringen. Om ett ansikte på en av dina komponenter fortsätter att glida utanför specifikationen, skicka oss ritningen och ett foto av ytfinishen, så berättar vi vad vi skulle ändra i inställningen.