Facing är vanligtvis den första operationen en ny maskinist lär sig, och det är ofta den som i tysthet avgör om en del är bra eller skrot. Om du har sett ett verktyg färdas rakt över änden av ett snurrande arbetsstycke och lämnat en plan, jämn yta bakom dig, har du redan sett ansikten på en svarv i aktion. Det som ser enkelt ut kräver mer eftertanke än de flesta förväntar sig: verktygshöjd, matningsriktning, skärhastighet och arbetshållning dyker upp i den färdiga ytan.
Den här guiden täcker den praktiska sidan av beläggning på manuella svarvar och CNC-svarvar, från att ställa in jobbet till felsökning, och avslutas med de detaljer som är viktiga när en plan yta måste hålla en tolerans i produktionen.
Vad Facing på en svarv faktiskt gör
Facing minskar längden på ett arbetsstycke och ger en plan yta vinkelrätt mot rotationsaxeln. Arbetsstycket vrids medan ett enpunktsverktyg matas över ändytan, vanligtvis från ytterdiametern mot mitten, eller tvärtom. Den vinkelräta matningen är nyckelskillnaden mot svarvning, där verktyget går parallellt med axeln och minskar diametern istället.
I en verkstad gör facing flera jobb samtidigt:
- Skapar en ren, kvadratisk referensyta som senare operationer kan mätas från.
- Kvadrater den sågade eller grova änden av stångstocken så att delen har en känd längd.
- Tar bort den trasiga kanten som lämnats efter av en bandsåg eller ett avstickningsverktyg.
- Förbereder änden för centrumborrning, fasning eller gängning.
Eftersom så mycket beror på det, skjuter ett ansikte som inte är fyrkantigt, avsmalnande eller rakt in fel i varje efterföljande steg.
Förberedelse för ett rent snitt
De flesta problem som står inför är förklädda installationsproblem. Innan du rör matningsspaken, ta hand om några grunder.
Arbetshållning och överhäng
Ta tag i arbetsstycket så nära chuckbackarna som operationen tillåter och håll den ostödda längden kort. På tunna skivor eller ringar slår ett lätt pass med en försiktig matning ett kraftigt snitt som fjädrar bort delen från verktyget. Om ansiktet är det enda som bearbetas, kommer en mjuk käke eller en enkel fixtur ofta att göra mer för noggrannheten än någon ändring av skärparametrarna.
Verktygshöjd på mitten
Ställ in verktygsspetsen exakt på spindelns mittlinje. En verktygssats ovanför mitten lämnar en liten klump i mitten av ansiktet; placerad under mitten, gnider den, trycker på verket och ger en grov, arbetshärdad yta. En mittmätare, en stållinjal som kläms mellan verktyg och arbete, eller en indikator på tvärsliden kommer dig nära, och ett lätt provsnitt bekräftar det.
Verktygsval och geometri
Höger- och vänsterverktyg matas i motsatta riktningar, så anpassa verktyget till den riktning du avser att köra och se till att skäreggen, inte flanken, griper in i arbetet. Håll verktygsöverhänget till ett minimum som rensar jobbet. Positiv rakgeometri passar lättare maskiner, en liten nosradie ger en finare finish men en svagare spets, och en större radie höjer skärkrafterna tillräckligt för att skratta på smala delar.
Inåt eller utåt
Foderriktning är ett beslut värt att fatta medvetet snarare än av vana.
- Utåtvänd (centrum till ytterdiameter): snittet börjar nära mitten och går utåt. Verktyget lämnar arbetet rent i ytterkanten, vilket ofta förbättrar finishen på den avslutande delen av ytan och skjuter bort graderna till ytterdiametern, där en fil eller avfasning lätt tar bort den.
- Vända in (yttre diameter mot mitten): verktyget går in i ytterkanten och avslutar i mitten. Detta är ofta att föredra när en grad nära hålet är lättare att hantera, eller när en efterföljande centrumborrning kommer att ta bort det materialet ändå.
Många maskinister kör mot mitten och tar slutpasset utåt. Oavsett vilken riktning du väljer, håll det konsekvent över en batch så att ansiktena förblir utbytbara.
Hastigheter, matningar och skärdjup
En egenhet med att möta är att ythastigheten ändras när verktyget rör sig. Vid ytterdiametern går arbetet snabbast; nära centrum rör den sig knappt alls. På en manuell svarv med fast varvtal betyder det att fälgen ofta skärs för snabbt och mitten för långsamt. Att minska spindelhastigheten något och lätta på matningen på målpasset ger vanligtvis en mer konsekvent yta.
Ungefärliga utgångspunkter för vändningspass i mjukt stål med hårdmetallverktyg; justera för maskinstyvhet, skärkvalitet och arbetsstyckesmaterial. | Pass | Skärdjup | Mata | Ythastighet | Syfte |
| Grovbearbetning | 1,0 till 2,5 mm | 0,15 till 0,30 mm/varv | 120 till 180 m/min | Ta bort lager och den sågade änden |
| Halvfinish | 0,3 till 0,8 mm | 0,10 till 0,20 mm/varv | 150 till 200 m/min | Korrekt planhet och längd |
| Efterbehandling | 0,05 till 0,20 mm | 0,05 till 0,12 mm/varv | 180 till 250 m/min | Slutlig finish och referensyta |
Vanliga problem och hur man åtgärdar dem
- En nubb eller kärna i mitten. Nästan alltid verktygshöjd. Återställ spetsen på mitten och ta ett nytt pass.
- Avsmalnande eller diskad ansikte. Kontrollera bakaxelns inriktning på axelarbete, slitage på tvärsliden och blandningen och verktygsavböjning på långa överhäng.
- Chatter eller en mönstrad finish. Förkorta verktygsöverhänget, stödja arbetsstycket bättre, sänk hastigheten lite eller ändra nosradien.
- En grov, trasig finish. Oftast en matt kant, för tung matning eller en hastighet som varken passar materialet eller skäret.
- Grader på kanten. Lägg till en liten fas eller ett lätt gradningspass som en del av operationen snarare än som en eftertanke.
Vänd på en CNC-svarv
På en CNC-svarv är snittets geometri densamma; bara kontrollen över den ändras. Några punkter är värda att komma ihåg.
- Facing passningar är programmerade som en rak rörelse längs X-axeln vid ett fast Z, eller som en konserverad vändcykel som G72 på många Fanuc-liknande kontroller.
- Konstant ythastighet (G96) håller en jämn skärhastighet när verktyget närmar sig mitten. Para ihop den med en klämma för maximal spindelhastighet, annars rasar spindeln när diametern krymper.
- Matning per varv håller spånbelastningen konsekvent oavsett diameter.
- En separat lätt efterbearbetning, ofta 0,1 till 0,2 mm, ger en förutsägbar finish och planhet.
Repeterbarhet är den verkliga fördelen, och det beror fortfarande på korrekta verktygsoffset och en verifierad första del. Att köra stegade axlar är ett bra exempel på var detta lönar sig.
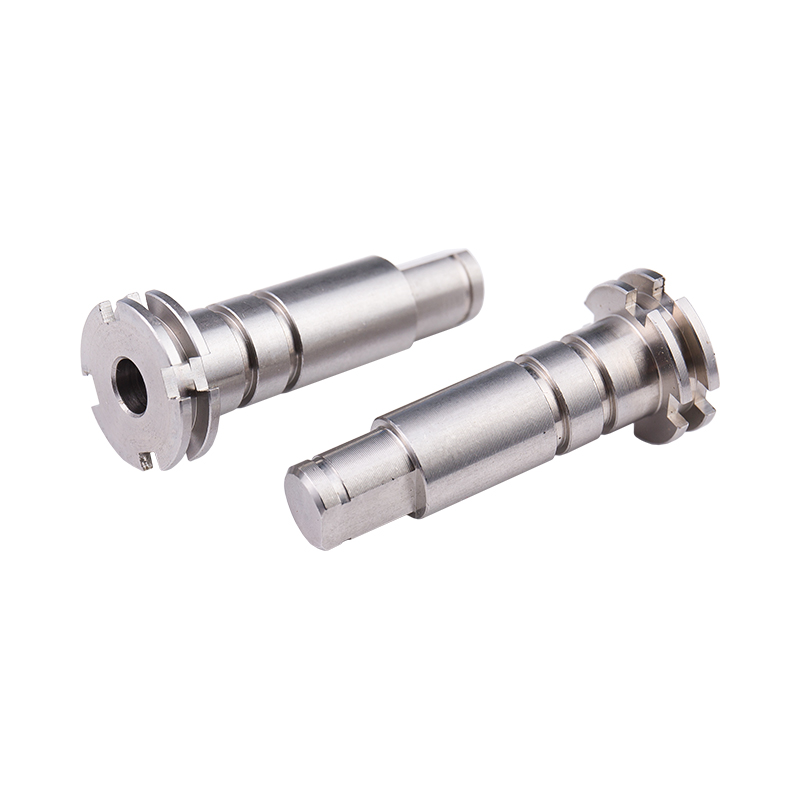 Custom rostfritt stål drivstegad axel En specialsvarvad stegaxel i rostfritt stål för motor-, lager- eller tillbehörsanslutning, värd att granska för repeterbar stegad axelproduktion och noggrannhet i drivkomponenter. Visa produkt →
Varför ansiktet ofta betyder mer än diametern
På delar som staplas, sitter eller snurrar är ändytan referensen allt annat mäts från. Optiska skaft är en bra illustration: ansiktet måste vara platt och fyrkantigt så att monteringen sitter sant, utan att något utlopp införs vid axeln. Samma logik gäller för ventilkroppar, växelämnen och drivkomponenter, där några mikrometers ytafel övergår i buller, vibrationer eller för tidigt slitage nedströms. Det är en stor del av hur dimensionell noggrannhet hålls under kontroll i volymproduktion.
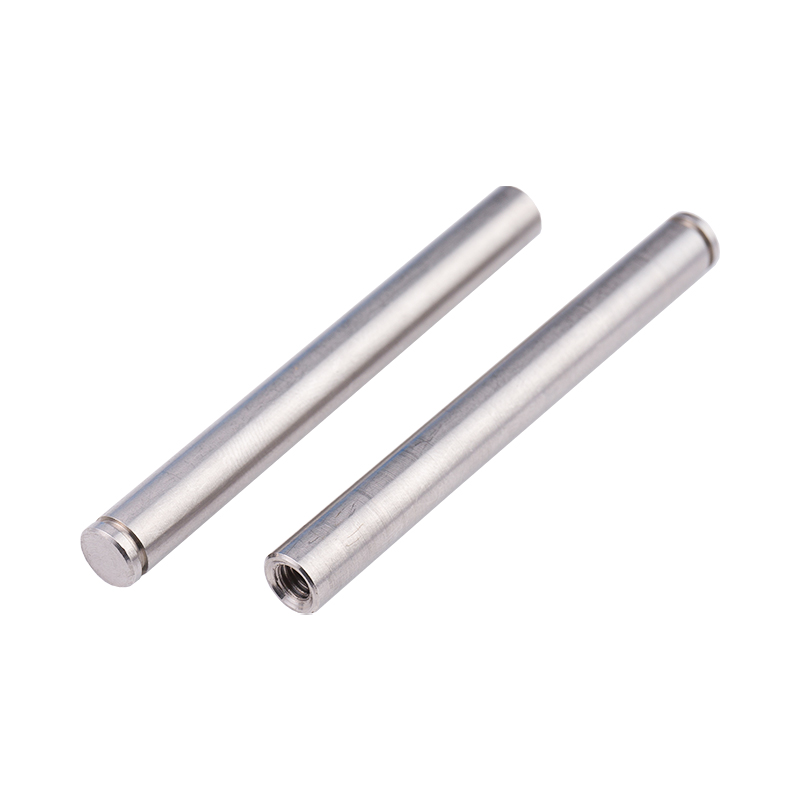 Custom rostfritt stål optisk axel med slits En svarvad optisk axel i rostfritt stål med slits för rörliga ledkomponenter, tillverkad enligt specialanpassade specifikationer; värt att kolla var fyrkantiga ändytor spelar roll. Visa produkt →
Matchande ansikten på bussningar och hus
Bussningar visar den andra sidan av myntet. En flänsförsedd eller slät bronsbussning pressas in i ett hus och bär en roterande axel, så båda ändytorna måste vara vinkelräta mot hålet och fria från upphöjda grader. En grad kvar på en vänd ände kan stoppa bussningens säte helt, vilket släpper loss spelet och visar sig senare som värme och slitage. En ren passning följt av en lätt avfasning kostar nästan ingenting och förhindrar det helt.
 Anpassade bronsbussningar för B2B-tillverkning En bronsbussning som är anpassad för företag-till-företag behov; värt att titta på när placeringsnoggrannhet, gradfria ytor och rena ytor är viktiga i hus och axelaggregat. Visa produkt →
Checklista Innan din nästa ansiktsklippning
- Kontrollera att arbetsstycket greppas säkert med minimalt överhäng.
- Sätt verktygsspetsen exakt i mitten och kontrollera den med ett provsnitt.
- Håll verktygsöverhänget till den kortaste längden som klarar jobbet.
- Bestäm matningsriktningen innan du startar och håll dig konsekvent genom partiet.
- Grovtung, ta sedan ett lätt avslutningspass för planhet och finish.
- Kontrollera ansiktet med en rak kant eller indikator, inte bara med ögat.
- Bryt kanten med en liten avfasning eller gradningspass innan detaljen lämnar maskinen.
Att möta belönar tålamod mer än makt. Placera verktyget i mitten, håll inställningen styv och låt en lätt efterbehandling göra jobbet, så kommer ytan att vara platt, repeterbar och redo för vad som än händer härnäst.
Kunshan Hong Yong Sheng Precision Hardware Products bearbetar och formar delar av just detta slag, från axelkärnor och bussningar till fästelement och formsprutade komponenter. Om du har en ritning där en vänd ände måste hålla en tolerans, pratar våra ingenjörer gärna igenom hur den skulle fungera i produktionen.