Att vända mot svaren är en av de operationer som ser enkel ut tills en yta är ur kvadratisk eller dellängden glider. I vår butik ser vi det som den första chansen att fastställa ett tillförlitligt datum och sätta visat för varje senare skärning. Arbetsstycket roterar, ett enpunktsverktyg rör sig tvärs över ändan och en plan yta framträder där ett sågsnitt eller grovt material brukade vara. Bra gjort, den ytan är ren, vinkelrät mot axeln och redo för borrning, svarvning eller inspektion.
Det är också en praktisk operation att förstå eftersom så mycket beror på det. En vänd ände kan lokalisera en del i en fixtur, ge en skuldra för ett lager eller helt enkelt få ett ämne till rätt längd. När ansiktet är rätt, startar nästa operation från en känd referens. När det inte är det medför varje senare mätning lite osäkerhet.
Vad Motstående on the Lathe faktiskt gör
Motstående är en svarsoperation som ger en plan yta på ändan av ett roterande arbetsstycke. Skärverktyget matas vinkelrätt mot spindelaxeln, tvärs över ytan snarare än längs längden. På en svarv betyder det allmänna att man manuellt kopplar i tvärsliden; på en CNC-svarv är det en X-axelrörelse med verktyget placerat på rätt Z-djup. Resultatet är en yta som är kvadratisk mot delens mittlinje och en längd som kan kontrolleras inom den tolerans som krävs.
Operationen förväxlas ofta med svarvning, men de två löser olika problem. Svarvning minskar diametern och skapar cylindriska ytor när verktyget färdas parallellt med axeln. Facing styr änden av delen: den tar bort sågmärken, rätar en axel, skapar ett centrum för borrning och anpassade den totala längden. I många arbetsflöden är vändning det första skäret och den sista kontrollen, först för att skapa ett datum och sist för att bekräfta att delen inte är för lång.
Ställa i ett hyra snitt
De flesta problem börjar innan verktyget vidrör arbetet. Arbetsstycket behöver ett säkert arbetsgrepp med minimalt överhäng; en chuck eller spännhylsa som låter delen röra sig kommer att producera en yta som är avsmalnande eller skrapad. Verktygets höjd är lika viktig. Om verktyget sitter ovanför mitten kan det gnugga och lämna en liten nubb i mitten; om den sitter under mitten kan kanten gräva in sig eller slitas snabbt. Att ställa verktyget i mitten är ett litet steg som sparar många finishproblem.
Hastighet, matning och skärdjup ska matcha materialet och skäret. En lätt avslutning vid måttlig matning ger generellt bättre yta än ett kraftigt snitt som avleder delen. Kylvätska hjälper till med evakuering av spån och temperaturkontroll, särskilt på rostfritt stål och legerat stål. För manuellt arbete, en stadig korsmatningshand och ett konsekvent skärdjup; för CNC-arbete bör programmet tillåta en ren in- och utgång så att verktyget inte lämnar ett vittnesmärke i mitten eller ytterkanten.
Manuell och CNC-beläggning i praktiken
På en manuell svarv styr operatören korsmatningen för hand och övervakar spånet och ytan. På ett CNC-svar definieras samma geometri av programmet, men principerna ändras inte: rätt verktygsposition, lämplig skärdata och en stabil uppställning. CNC-beläggning är repeterbar när processen väl har bevisats, vilket är anledningen till att tillverkningsdelar ofta används en snabb beläggningscykel inom andra funktioner bearbetas.
Vänd och vänd sida vid sida
Vändning och vändning är komplementära, inte utbytbara. Tabellen nedan håller den grundläggande mekaniken tydlig.
Vändning och svarvning är kompletterande svarsoperationer; tabellen jämför deras grundläggande mekanik och avsedda resultat. | Operation | Verktygsmatning | Primärt resultat | Typisk användning |
| Facing | Vinkelrätt mot spindelaxeln | Platt ändyta och kontrollerad längd | Kvadratera lager, sätta ett datum, avsluta en slut |
| Vändning | Parallellt med spindelaxeln | Cylindrisk yta och reducerad diameter | Skapa axlar, axlar och ytterprofiler |
Verktyg, finish och detaljerna som betyder något
Verktygsgeometri har en direkt effekt på ansiktet. Ett skarpt skär med rätt nosradie och blyvinkel kan skära materialet rent; en sliten kant tenderar att gnugga, polera eller lämna en trasig yta. För mjukare material som aluminium eller koppar hjälper en positiv räfsa och skarp egg att kontrollera uppbyggd egg. För stål och rostfritt stål måste skärets kvalitet och beläggning matcha skärhastigheten och den avbrutna karaktären hos vissa vända snitt.
När ett ansikte måste hålla en snäv längd- eller rakhetstolerans, förtjänar inspektionen samma uppmärksamhet som snittet. Vi förlitar oss på konsekvent uppsättning och mätningsdisciplin, ungefär som det tillvägagångssätt som beskrivs i vår artikel om hur vi säkerställer dimensionell noggrannhet . En vänd yta är endast användbar om den mäts mot rätt datum och kontrolleras innan nästa operation påbörjas.
Våtvända ytor spelar också roll i delar som trappstegsaxlar och stålbussningar, där en fyrkantig skuldra eller kontrollerad längd påverkan monteringen. Ett rent ansikte kan vara skillnaden mellan ett lager som sitter rätt och ett som sitter lite av.
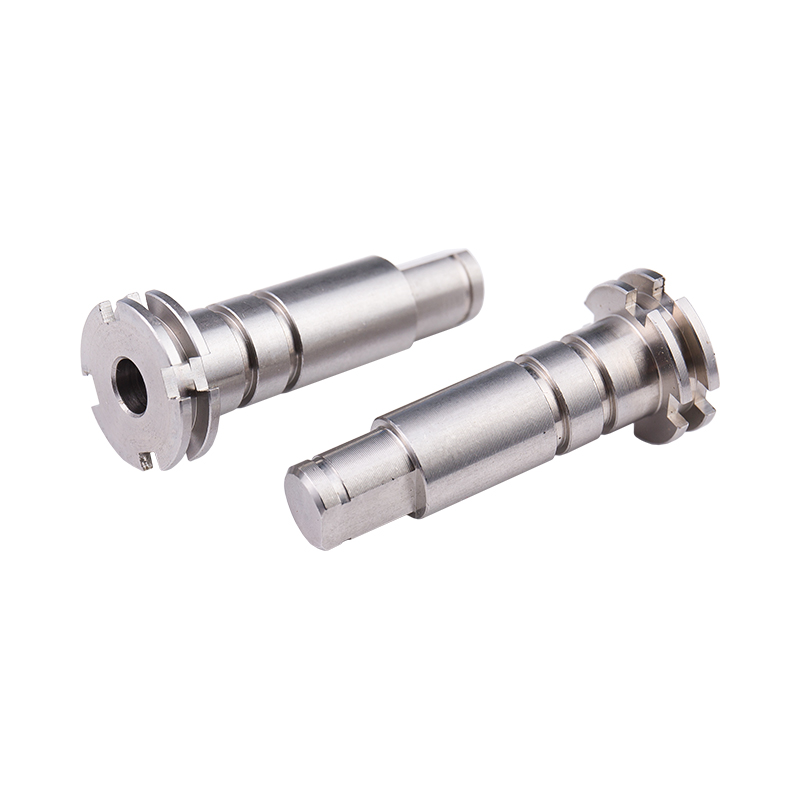 Custom rostfritt stål drivstegade axel En specialbearbetad axel i rostfritt stål för anslutning av motorer, lager och tillbehör, lämpad för stegade axelaggregat där ytor som är vända påverkar sittplats och inriktning. Visa produkt →
 Anpassade stålbussningar och bussningar En serie anpassade stålbussningar, inklusive flänsade, T, koniska och runda typer, för slitageskydd och pålitlig placering i maskinbearbetade sammansättningar. Visa produkt →
Även ett enkelt ansikte bär mycket information. Den talar om för dig om verktyget är i mitten, om att delen är styv och om skärdata är i rätt intervall.
Vanliga problem och enkla korrigeringar
- En nubb i mitten. Verktyget är sannolikt över mitten eller matningen stoppades innan verktyget nådde mittlinjen. Återställ verktygshöjden och vänd genom mitten med ett ljuspass.
- Prat eller ett vågigt ansikte. Kontrollera arbetsstyckets överhäng, chucktryck och verktygsöverhäng. Minska skärdjupet eller justera hastigheten och matningen för att flytta bort från chattzonen.
- Dålig ytfinish. En matt kant, för hög matning eller otillräcklig kylvätska kan alla lämna en grov yta. Prova ett nytt inlägg, ett mindre foder eller ett slutpass.
- Ansiktet är inte fyrkantigt. Arbetsstycket kanske inte sitter korrekt i chucken eller hylsan, eller så kan maskinen ha problem med inriktningen. Kontrollera arbetshållningen igen och ange delen om toleransen är snäv.
- Grader i ytterkant. En liten avfasning eller en noggrant kontrollerad utgångsrörelse kan hjälpa en skarp grad som stör hanteringen eller monteringen.
Kvalitetskontroller efter beläggning
Efter snittet, kontrollera grunderna innan delen lämnar maskinen. Total längd är allmänt det första måttet; en bromsok eller mikrometer ger en snabb avläsning, medan en höjdmätare på en ytplatta är bättre för snäva toleranser. Planhet kan kontrolleras med en rätkant eller på en ytplåt, och vinkelräthet mot axeln kan verifieras med en visare. På delar med en axel bör ansiktet och axeln kontrolleras tillsammans eftersom den ena kan se bra ut medan den andra är ur relation.
Ytfinish är både en visuell och en funktionell kontroll. Ett ansikte som ser matt ut kan fortfarande vara inom toleransen, men en trasig eller utsmetad yta kan signalera verktygsslitage eller ett problem med skärdata. Gradning ska följa med ytan när kanten ska hanteras eller monteras. I produktionen är den bästa beläggningsprocessen den som förblir konsekvent från den första delen till den sista, så verktygets livslängd och storleksslitage bör spåras snarare än att upptäckas vid slutinspektion.
Att vända mot svaren är en grundläggande färdighet och en bas i produktionen. Den skapar referensytan som många andra operationer är beroende av, och den styr längden som avgör om en del passar. Oavsett om arbetet är en engångsförberedelse i ett manuellt svar eller ett upprepat CNC-jobb, är reglerna desamma: säkra detaljer, ställ verktyget i centrum, välj vettiga skärdata och mäta resultatet. Om du planerar en komponent som behöver en hyra ansikte, en fyrkantig axel eller en hårt kontrollerad längd, pratar vårt team gärna igenom geometrin och toleranserna innan det första chipet skärs.